


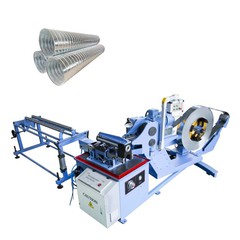


CNC kovinski cevni stroj se uporablja predvsem za navijanje okrogli jeklene žice, ploščate jeklene žice in druge predmete v epruvete. To je strukturni diagram tipične CNC aluminijasto folijo cevi stroj v predhodnem umetnosti. Med proizvodnim procesom motor 1 ' 1 vozi glavno gred, da se vrti okoli sinhronega kolesa skozi sinhroni pas 1 ' 6, nato pa vozi motorno glavo 1 ' 4 za vrtenje; hkrati, motor vozi tudi pogonske gredi 1 in 2 vrteti okoli drugega skozi sinhroni pasovi 1 in 8. Sinhrono kolo se vrti in aktivni gredi 1 in 2 vozijo pasivni gredi 1 in 9, da se vrtijo skozi ročne mehanizme za uravnavanje hitrosti 1 in 3 ter pasivno gred 1 ' 9. Vmesna gred se vozi tako, da se zasuka s sinhronnim pasom 1 ' 7, nato pa pritisnjeno kolesce 1 ' 5 poganja obračanje z vmesnim jaškom, glavno gred in vmesna gred sodelujeta med seboj, in končno so predelani deli obdelani v epruvete.
Da bi zagotovili kakovost obdelovanca, mora obstajati fiksno razmerje prenosa med glavno gred in števec gredi. Vendar pa je v dejanski uporabi, zaradi mehanskega guvernerja in okvare stroja, razmerje hitrosti glavne gredi hitrosti in števec gredi hitrost bo nestabilna, zaradi česar nekvalificiranih izdelkov. Poleg tega je oblika napake in trdota napake predelanih materialov, kot tudi spremembe, ki jih povzroča neprekinjeno obrabo tiska kolo in protigred vožnje plesni, bo tudi vzrok odstopanje hitrosti projaška gred, kar bo privedlo do nekvalificiranih izdelkov.
Zato je treba prilagoditi hitrost vrtenja protigredi. V predhodnem umetnosti, je na splošno realiziran s strani proizvajalca cevi s prilagoditvijo ročnega mehanizma za regulacijo hitrosti. Ko hitrost sekundarnega gred stroja CNC kovinske cevi preseže dovoljeni razpon hitrosti, operator prilagodi krmilo 1 ' 33 ročnega mehanizma za uravnavanje hitrosti 1 ' 3, vozi hitrost, ki uravnava gred 1 ' 32, da se zavrti, in spremeni razmerje prestavljanja neprekinjeno spremenljivega menjalnika 1 ' 31; nato spremenite hitrost izhodnega gred neprekinjenega variabilnega prenosa 1 ' 31, da se doseže namen regulacije hitrosti. Na splošno, samo kadar se pojavijo pomanjkljivi izdelki ali celo odpadni proizvodi, lahko osebje ugotovi, da spreminjanje hitrosti protigredi s prilagoditvijo ročnega kolesa lahko zmanjša hitrost prehoda predelanih delov, in zahteva tudi nekaj delovnih izkušenj. Upravljavec lahko istočasno upravlja le omejeno število strojev, kar ne povzroča le veliko odpadkov delovne sile in materialnih virov, temveč tudi nizko stopnjo usposobljenosti za proizvode, ki resno vpliva na hitrost proizvodnje izdelka. Zato, kako nadzorovati hitrost vrtenja protigredi v ustreznem območju v vsakem trenutku, in kako izboljšati hitrost prehoda in hitrost proizvodnje predelanih proizvodov, so tehnične težave, ki jih je treba rešiti s tistimi, usposobljenih v umetnosti.


